 Rutube
 Дзен
Оформите заявку на сайте, мы свяжемся с вами в ближайшее
время и ответим на все интересующие вопросы.
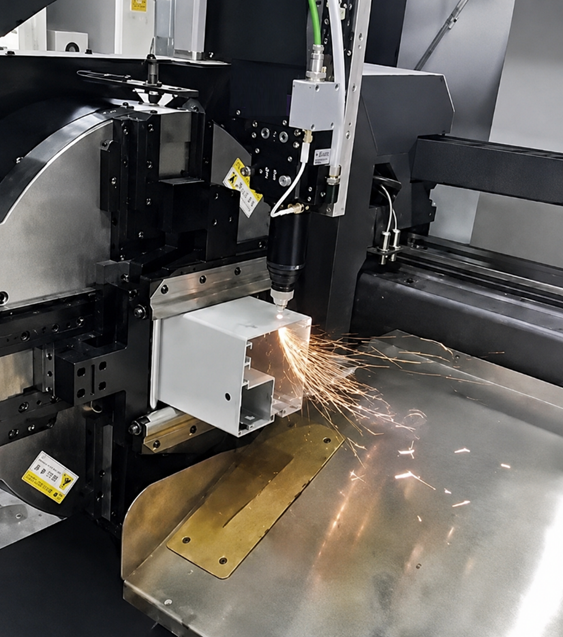
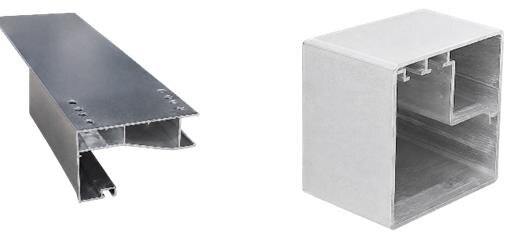
Именно такие сечения хорошо показывают границу между лазерной резкой и механической торцовкой. Лазер отлично выполняет отверстия, пазы и сложные контуры на доступных поверхностях. Но получить одним только лазером ровный торец по всему сечению многокамерного профиля значительно сложнее.
Проблема не в том, что алюминий нельзя резать волоконным лазером. Ограничение создаёт геометрия профиля: часть стенок и внутренних перегородок закрыта наружными поверхностями и недоступна режущей голове напрямую.
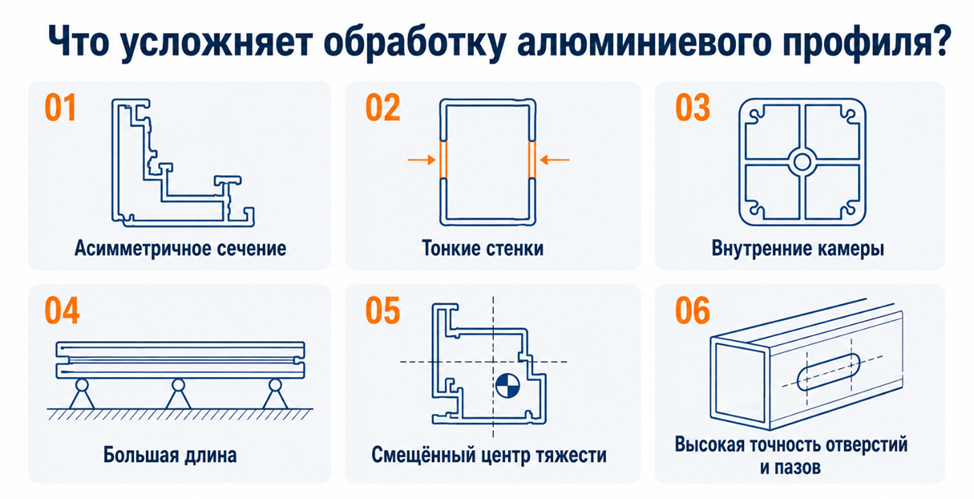
Поэтому для таких деталей рациональна комбинированная технология: лазер выполняет точную контурную обработку, а пильный модуль делает чистовую отрезку и торцовку профиля.
Случаи, когда лазерной торцовки недостаточно
Лазерная голова находится снаружи заготовки и последовательно обходит доступные поверхности. У простой круглой или прямоугольной трубы этого часто достаточно. У сложного экструдированного профиля в плоскости отрезки находятся не только наружные стенки, но и скрытые рёбра, перемычки и стенки внутренних камер.
При попытке полностью отделить такую деталь только лазером возникают несколько ограничений:
- наружный контур режется последовательно, а не одновременно в одной плоскости по всему сечению;
- внутренние перегородки закрытых камер недоступны для прямого наведения луча;
- при сквозном проходе через несколько стенок фокус и газовый поток оптимальны прежде всего для первой поверхности;
- расплав и шлак могут попадать на внутренние и противоположные стенки профиля;
- на ступенчатых полках и в углублениях меняются расстояние до сопла и угол падения луча;
- при повороте асимметричной заготовки повышаются требования к базированию, поддержке и точности модели сечения;
- последовательная обработка разных граней может дать небольшую ступеньку на торце;
- после отделения детали могут потребоваться зачистка, доработка внутренних перемычек или дополнительная механическая торцовка.
Это не означает, что лазер плохо работает с алюминием. Он остаётся эффективным инструментом для отверстий, пазов, выборок и фигурных контуров. Но если нужен ровный торец сложного многокамерного профиля, чистовую отрезку логичнее выполнять механически.
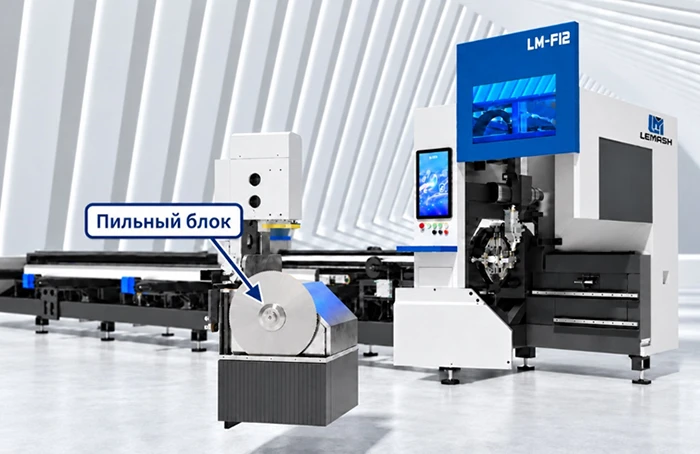
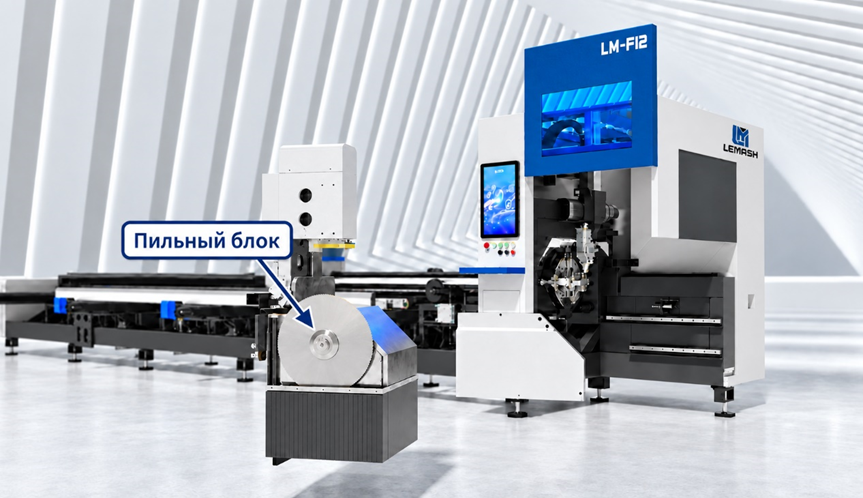
Принцип работы LEMASH серии F с пильным модулем
Лазерный станок LEMASH серии F в конфигурации с интегрированным пильным модулем объединяет лазерную и механическую обработку в одном комплексе. Заготовку не требуется переносить на отдельный пильный станок, заново выставлять и повторно базировать.
Рабочий цикл строится следующим образом:
- профиль подаётся в рабочую зону и фиксируется в патронах;
- лазер выполняет отверстия, пазы, фигурные вырезы и другие элементы по программе;
- после завершения лазерных операций система позиционирует профиль относительно пильного модуля;
- пильный диск проходит через всё сечение заготовки в одной плоскости;
- наружные стенки, внутренние рёбра и перегородки отрезаются за один механический проход;
- готовая деталь отделяется и передаётся в зону выгрузки;
- при серийной обработке цикл повторяется без ручного переноса профиля между станками.
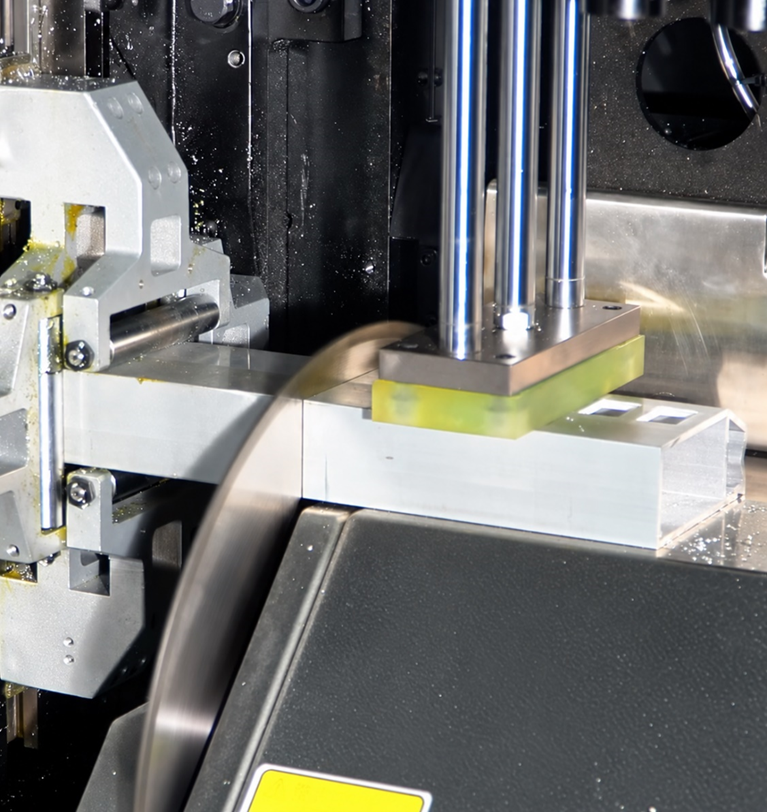
Главное преимущество такой схемы заключается не только в скорости. Все операции выполняются от одного базирования, поэтому снижается риск накопления погрешностей при повторной установке заготовки.
Лазер и пильный диск здесь не заменяют друг друга. Каждый инструмент выполняет ту операцию, для которой он подходит лучше: лазер формирует сложную геометрию на доступных поверхностях, а пила отвечает за ровную отрезку по всему сечению.
Ровный торец заготовки после работы пилы
Пильный диск не выплавляет металл по отдельным участкам, а механически пересекает профиль целиком. Поэтому наружный контур и скрытые внутренние элементы оказываются обработаны в общей плоскости.
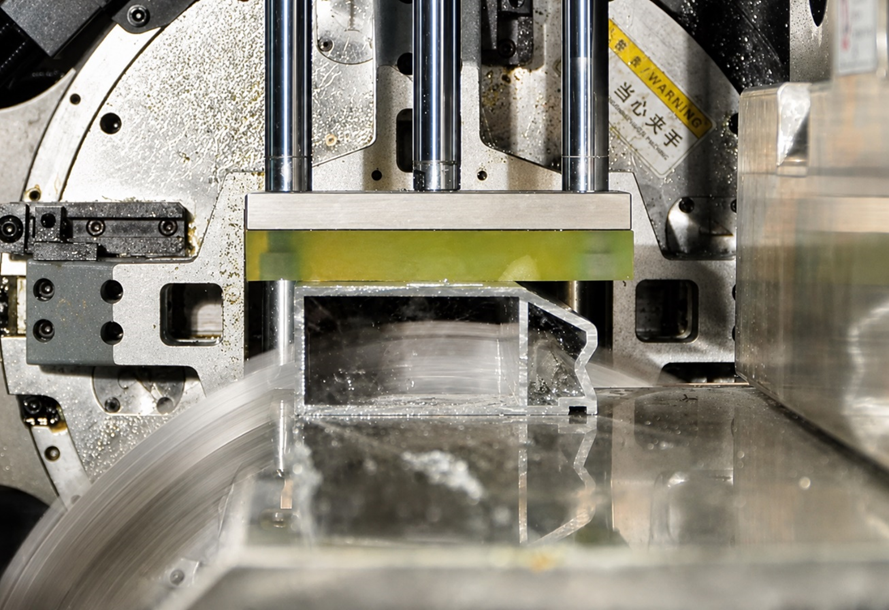
При правильно подобранном диске, скорости вращения, подаче и фиксации заготовки пильная торцовка обеспечивает:
- ровную плоскость торца по всему сечению профиля;
- полное отделение внутренних рёбер и перемычек;
- стабильную перпендикулярность торца относительно оси заготовки;
- отсутствие лазерного шлака на скрытых внутренних стенках;
- минимальный заусенец без выраженных наплывов и оплавления кромок;
- повторяемую длину деталей в серии;
- снижение объёма последующей зачистки и ручной подгонки;
- меньшее тепловое воздействие на тонкие полки и функциональные пазы;
- торец, более удобный для установки заглушек, стыковки и последующей сборки.
Качество не возникает автоматически только из-за наличия пилы. Для тонкостенного алюминиевого профиля важны геометрия и состояние зубьев диска, частота вращения, подача, жёсткость фиксации, смазка и отвод стружки. Конкретный режим подтверждают на тестовой заготовке из рабочей партии.
Особенности настройки перед запуском серии
Комбинированный комплекс сокращает количество отдельных операций, но не отменяет технологическую подготовку. Особенно внимательно проверяют длинные, асимметричные и тонкостенные профили.
Перед запуском серии необходимо:
- Определить базовые поверхности, ориентацию сечения и безопасные точки зажима, чтобы не деформировать тонкие стенки и функциональные пазы.
- Настроить поддержки по длине и проверить прямолинейность, скручивание и биение профиля после фиксации.
- Подтвердить лазерные режимы для конкретного сплава и толщин стенок, а также проверить траектории возле выступов и углублений.
- Подобрать пильный диск и режим торцовки: частоту вращения, скорость подачи, фиксацию, смазку и безопасное отделение готовой детали.
До запуска партии выполняют холостой прогон и изготавливают тестовую деталь. Проверяют положение отверстий и пазов, длину, плоскостность и перпендикулярность торца, состояние внутренних перегородок и повторяемость результата на нескольких заготовках.
Преимущества для производства
Меньше промежуточных операций. Лазерная обработка и чистовая отрезка выполняются на одном комплексе без переноса профиля на отдельный пильный участок.
Меньше ручной доработки. Ровный торец по всему многокамерному сечению снижает потребность в зачистке, выравнивании внутренних перемычек и подгонке перед сборкой.
Выше повторяемость серии. Одно базирование уменьшает влияние повторной установки и помогает стабильнее выдерживать взаимное положение отверстий, пазов и торца.
Задачи, для которых стоит выбирать LEMASH серии F с пильным модулем
Такое решение особенно актуально, если предприятие серийно обрабатывает алюминиевые профили со сложным или многокамерным сечением, выполняет на них отверстия и фигурные элементы, а затем предъявляет повышенные требования к длине и качеству торца.
При этом пильный модуль нужен не для каждой задачи. Простую трубу без внутренних перегородок лазер может качественно отрезать самостоятельно. Дополнительный узел становится особенно полезным там, где сложная геометрия сечения делает чистую лазерную торцовку нестабильной или требует последующей механической доработки.
Для предварительной оценки направьте нам чертёж сечения, длину и массу заготовки, марку алюминиевого сплава, требования к торцу и пример готовой детали. Специалисты Лидермаш проверят базирование, доступность лазерных траекторий и целесообразность пильной торцовки, а затем предложат подходящую конфигурацию LEMASH серии F.


